
Ein richtiger Flanschbolzen Die Montage gewährleistet die Integrität und Sicherheit von Rohrleitungssystemen im Bauwesen. Dieser Montageprozess erfordert Präzision. Die Techniker müssen zunächst alle Komponenten überprüfen. Sie kontrollieren die Schrauben, Muttern und Dichtungen anhand der Projektspezifikationen. Alle Teile müssen sauber und unbeschädigt sein. Anschließend stellen sie sicher, dass die Flanschflächen perfekt ausgerichtet sind. Die Flansche müssen parallel und konzentrisch sein. Ein gewaltsames Einpressen ist nicht zulässig. Dann wird ein vorgeschriebenes Schmiermittel aufgetragen. Es bedeckt die Schraubengewinde und die Auflageflächen der Muttern. Schließlich montieren die Techniker die kundenspezifische Befestigungen. Die Muttern werden zunächst von Hand sternförmig angezogen. Anschließend erfolgt das Festziehen mit einem kalibrierten Drehmomentschlüssel. Dabei werden mindestens drei Durchgänge durchgeführt (z. B. 30%, 60%, 100% als Enddrehmoment). Eine abschließende Drehmomentprüfung rundet den Vorgang ab. Diese sorgfältige Vorgehensweise gewährleistet eine sichere und leckagefreie Verbindung.
Hier finden Sie eine Zusammenfassung der wichtigsten Schritte zur Montage von Flanschschrauben:
- Komponenten überprüfen: Überprüfen Sie, ob Schrauben, Muttern und Dichtungen den Spezifikationen entsprechen. Überprüfen Sie sie auf Beschädigungen.
- Flansche ausrichten: Stellen Sie sicher, dass die Flansche ohne Kraftaufwand parallel und konzentrisch sind.
- Schmieren: Tragen Sie das angegebene Schmiermittel auf die Gewinde und die Oberflächen der Muttern auf.
- Systematisch festziehen:
- Handfest im Sternmuster anziehen.
- Verwenden Sie für mehrere Durchgänge einen kalibrierten Drehmomentschlüssel (z. B. 30%, 60%, 100%).
- Führen Sie eine abschließende Drehprüfung durch.
Anmerkung: Die Einhaltung dieser Schritte ist für die Integrität der Verbindungen, die Betriebssicherheit und die Sicherheit des Personals bei allen Rohrleitungsanwendungen von entscheidender Bedeutung. Konsultieren Sie stets die projektspezifischen technischen Unterlagen eines Hersteller von kundenspezifischen Verbindungselementen für Materialien wie Bolzenguss, Schmiermittel und Drehmomentwerte.
Vor der Verlegung: Überprüfung der Materialien und Vorbereitung der Oberflächen

Ein erfolgreicher Flansch Schraubenmontage beginnt lange bevor ein Schraubenschlüssel angewendet wird. Eine sorgfältige Vorbereitung ist ein unverzichtbarer Schritt im professionellen Bauwesen, der die Zuverlässigkeit der endgültigen Verbindung gewährleistet. Die Teams müssen alle Komponenten akribisch prüfen und jede Oberfläche so vorbereiten, dass sie den strengen Projektstandards entspricht. Diese grundlegende Arbeit beugt Undichtigkeiten, Geräteausfällen und Sicherheitsrisiken in Hochdruckrohrleitungssystemen vor.
Überprüfung der richtigen Komponenten
Anpassung von Schrauben, Muttern und Dichtungen an die Spezifikationen
Die Techniker stellen zunächst sicher, dass alle Komponenten den technischen Spezifikationen des Projekts bzw. der Stückliste (BOM) entsprechen. Sie überprüfen, ob die Schrauben, Muttern und Dichtungen die richtige Größe, Materialgüte und den richtigen Typ für die jeweilige Anwendung aufweisen. Dieser Schritt verhindert den versehentlichen Einsatz falscher Teile, die die mechanische Festigkeit und die Korrosionsbeständigkeit der Verbindung beeinträchtigen könnten.
Prüfung von Bauteilen auf Mängel oder Beschädigungen
Jedes Bauteil wird einer gründlichen Sichtprüfung unterzogen. Die Techniker suchen nach Anzeichen von Beschädigungen wie Rissen, Graten oder Korrosion. Dabei achten sie besonders auf die Gewinde der Schrauben und die Flächen der Muttern, um sicherzustellen, dass diese frei von Mängeln sind, die ein ordnungsgemäßes Anziehen beeinträchtigen könnten. Eine beschädigte Dichtung oder Dichtfläche eines Flansches verhindert eine ordnungsgemäße Abdichtung.
Reinigung und Vorbereitung von Flanschflächen
Entfernen von Rückständen von Dichtflächen
Eine saubere Flanschfläche ist für eine leckagefreie Abdichtung von entscheidender Bedeutung. Die Mitarbeiter entfernen sämtlichen Schmutz, Fett, Rost und altes Dichtungsmaterial. Zur allgemeinen Reinigung wird ein eine Lösung aus mildem Reinigungsmittel und Wasser ist wirksam. Bei stärkerer Korrosion oder Kalkablagerungen können Techniker spezielle Mittel einsetzen.
- Verdünnte Schwefelsäure
- Salzsäure
- Phosphorsäure
Lösungsmittel kann auch zum Entfernen hartnäckiger Ablagerungen von Flanschoberflächen verwendet werden. Das Ziel ist eine glatte, saubere Oberfläche, auf der die Dichtung perfekt aufliegt.
Reinigung von Schrauben- und Muttergewinden
Saubere Gewinde sind für das Erreichen der richtigen Schraubspannung unerlässlich. Techniker entfernen mit einer Drahtbürste Schmutz, Ablagerungen oder überschüssige Beschichtungen von den Gewinden der Schraube und der Mutter. Dadurch wird sichergestellt, dass das aufgebrachte Drehmoment in Klemmkraft umgewandelt wird, ohne durch Reibung verloren zu gehen.
Sicherstellung der korrekten Flanschausrichtung
Verfahren zur parallelen und konzentrischen Ausrichtung
Für eine wirksame Abdichtung ist die korrekte Ausrichtung der Flansche unerlässlich. Die Monteure verwenden an mehreren Stellen rund um den Flanschumfang eine Richtlatte oder eine Konuslehre, um die parallele Ausrichtung zu überprüfen. Der Spalt muss gleichmäßig sein. Außerdem messen sie die Ausrichtung im Rohrinneren, um sicherzustellen, dass die beiden Abschnitte konzentrisch sind. Dadurch werden eine ungleichmäßige Kompression der Dichtung und Spannungen in der Rohrleitung vermieden.
Profi-Tipp: Verwenden Sie die Schrauben niemals dazu, einen falsch ausgerichteten Flansch in die richtige Position zu ziehen. Diese Vorgehensweise führt zu gefährlichen Spannungen im Rohrleitungssystem und verursacht ein vorzeitiges Versagen der Verbindung.
So korrigieren Sie eine Fehlausrichtung von Rohren vor dem Verschrauben
Die Korrektur von Fluchtungsfehlern ist eine grundlegende Aufgabe beim Rohrleitungsbau. Wenn ein Flansch nicht fluchtend ist, müssen die Arbeitsteams die Ursache beheben. Dies kann das Anpassen von Rohrhalterungen, das kontrollierte Erhitzen zur Spannungsentlastung oder das Abschneiden und erneute Einpassen eines Rohrleitungsabschnitts beinhalten. Die Verbindung muss in eine akzeptable Flucht gebracht werden, bevor mit dem Verschrauben begonnen wird.
Die Auswahl der richtigen Werkzeuge und Schmiermittel für die jeweilige Aufgabe
Eine einwandfreie Montage von Flanschschrauben hängt von der Verwendung der richtigen Ausrüstung und Materialien ab. Die Auswahl der richtigen Werkzeuge und Schmiermittel ist ein entscheidender Schritt bei jedem professionellen Bauprojekt. Diese Wahl wirkt sich direkt auf die Genauigkeit der Schraubenspannung und die langfristige Zuverlässigkeit des Rohrleitungssystems aus. Techniker müssen kalibrierte Messgeräte und vorgeschriebene Schmierstoffe verwenden, um sicherzustellen, dass jede Verbindung den strengen Sicherheits- und Leistungsstandards entspricht.
Unverzichtbare Werkzeuge für die Flanschmontage
Kalibrierte Drehmomentschlüssel
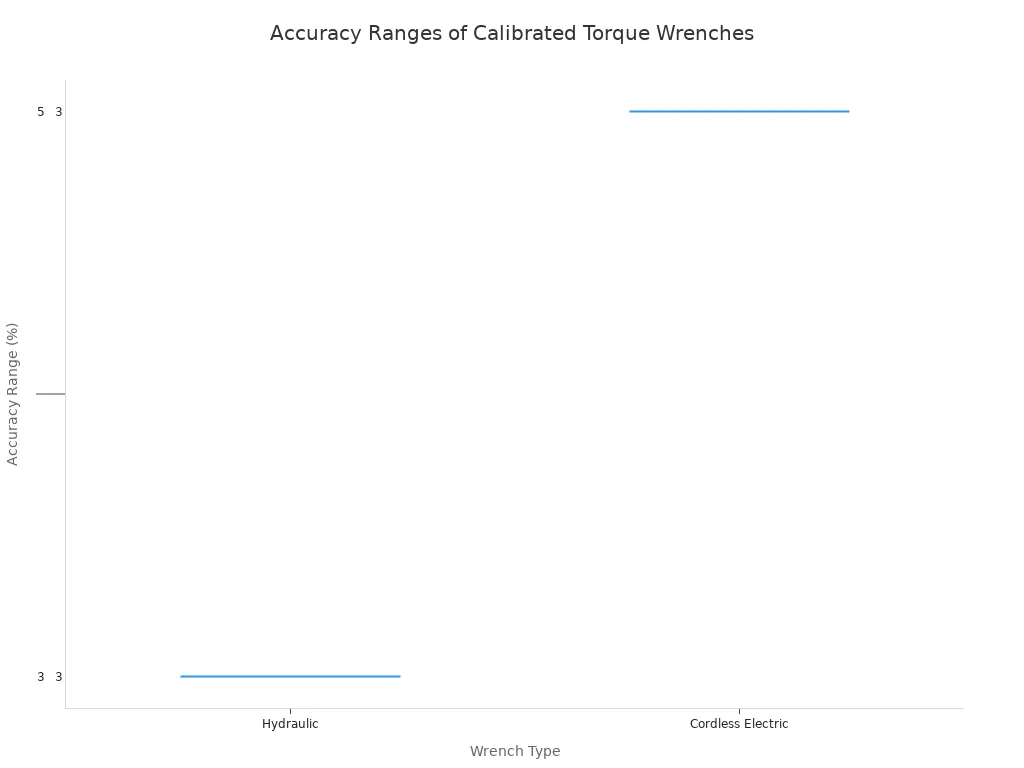
Ein kalibrierter Drehmomentschlüssel ist das wichtigste Werkzeug, um eine präzise Schraubenvorspannung zu erzielen. Techniker verwenden diese Werkzeuge, um eine bestimmte Drehkraft aufzubringen, die sich in die zum Abdichten des Flansches erforderliche Klemmkraft umsetzt. Verschiedene Schraubenschlüsseltypen bieten unterschiedliche Genauigkeitsgrade, sodass die Auswahl von den Anforderungen des jeweiligen Projekts abhängt. Zum Beispiel, Hydraulische Drehmomentschlüssel liefern ein hohes Drehmoment mit einer Genauigkeit von ±3–51 TP3T, wodurch sie sich für kritische Anwendungen in Hochdruckrohrleitungen eignen.
| Typ | Genauigkeit |
|---|---|
| Hydraulik | ±3–5% |
| Akku-Elektrogeräte | ±3% |
| Pneumatisch | ±10–25% |
| Klick-Typ | ±3–4% |
| Trägerart | ±4–6% |
| Digitales Handbuch | ±1–2% |
Hydraulische Spannvorrichtungen und Schraubenschlüssel
Für Schrauben mit großem Durchmesser oder kritische Verbindungsstellen in Hochdruckrohrleitungen, werden hydraulische Spannvorrichtungen oft gegenüber Drehmomentschlüsseln bevorzugt. Die Spannvorrichtungen dehnen die Schraube in axialer Richtung, und die Mutter wird anschließend festgezogen, um die Last zu sichern. Diese Methode eliminiert Reibungsvariablen und sorgt für eine genauere und gleichmäßigere Schraubenvorspannung über den gesamten Flansch. Sie ist das Standardverfahren für kritische Verbindungen in der Kernkraftsektor sowie für große Druckbehälter, bei denen eine gleichmäßige Kompression von entscheidender Bedeutung ist.
Werkzeuge zur Flanschausrichtung und Spreizvorrichtungen
Die Monteure verwenden Spezialwerkzeuge, um die korrekte Ausrichtung zu erreichen und zu überprüfen. Flanschausrichtungswerkzeuge helfen dabei, die Flanschflächen vor Beginn der Verschraubung parallel und konzentrisch auszurichten. Ein Flanschspreizer kann verwendet werden, um einen sicheren und gleichmäßigen Spalt für den Ein- oder Ausbau der Dichtung zu schaffen, ohne die Flanschflächen zu beschädigen. Diese Werkzeuge sind unerlässlich, um die Verbindung korrekt vorzubereiten und eine Belastung des Rohrleitungssystems zu vermeiden.
Drahtbürsten und Reinigungsmittel
Für eine ordnungsgemäße Oberflächenvorbereitung sind einfache, aber unverzichtbare Werkzeuge erforderlich. Techniker verwenden Drahtbürsten, um die Gewinde von Schrauben und Muttern gründlich zu reinigen und Schmutz, Rost oder Ablagerungen zu entfernen. Außerdem verwenden sie Reinigungsmittel, um die Dichtflächen von Flanschen abzuwischen und sicherzustellen, dass diese frei von Fett, Öl und altem Dichtungsmaterial sind. Dieser Reinigungsprozess ist grundlegend für eine zuverlässige, leckagefreie Abdichtung.
Auswahl und Anwendung des richtigen Schmiermittels
Schmierstoffspezifikationen verstehen
Schmiermittel oder Anti-Seize-Präparate sind entscheidend für die Begrenzung der Reibung beim Anziehen. Die Projektspezifikationen legen die erforderliche Schmiermittelart fest. Für Hochtemperaturanwendungen sind Präparate vorgesehen, die Nickel, Kupfer oder Aluminium sind weit verbreitet. So ist beispielsweise ein Anti-Seize-Mittel auf Kupferbasis bis zu 1800 °F (982 °C) wirksam, während nichtmetallische Verbindungen bei Temperaturen von bis zu 2400 °F (1316 °C) eingesetzt werden können. Die Wahl des richtigen Schmiermittels gewährleistet eine vorhersehbare Leistung und erleichtert eine spätere Demontage.
Die Rolle des Reibungsfaktors (k-Faktor)
Der Reibungsfaktor, auch k-Faktor genannt, ist eine entscheidende Größe bei der Drehmomentberechnung. Er beschreibt das Verhältnis zwischen dem aufgebrachten Drehmoment und der daraus resultierenden Schraubenspannung. Die Formel T = K × D × F (Drehmoment = K-Faktor × Schraubendurchmesser × Spannung) verdeutlicht diesen Zusammenhang. Ein niedrigerer K-Faktor, der durch eine ordnungsgemäße Schmierung erreicht wird, bedeutet, dass weniger Drehmoment erforderlich ist, um die gewünschte Spannung zu erzielen. Eine ungeschmierte Schraube könnte einen K-Faktor von 0,25, während ein geschmierter Wert bei 0,16 liegen könnte. Durch die Verwendung der richtigen, experimentell ermittelter k-Faktor ist für eine genaue Schraubenbelastung bei jedem Bau- oder Rohrleitungsprojekt unerlässlich.
Korrekte Anwendung auf Gewinden und Lagerflächen
Das ist wichtig: Der richtige Auftrag des Schmiermittels ist ebenso wichtig wie dessen Auswahl. Techniker müssen eine großzügige und gleichmäßige Schicht des vorgeschriebenen Schmiermittels auf das Schraubengewinde und die Auflagefläche der Mutter auftragen. Eine ungleichmäßige oder unzureichende Anwendung kann den k-Faktor erhöhen, was zu ungenauen und ungleichmäßigen Schraubenbelastungen über die gesamte Verbindung hinweg führt. Dieser Schritt stellt sicher, dass das aufgebrachte Drehmoment effizient in Klemmkraft umgewandelt wird.
Die Schritt-für-Schritt-Anleitung zur Montage von Flanschschrauben
Nachdem die Oberflächen vorbereitet und die Werkzeuge ausgewählt wurden, beginnt der praktische Einbau. Diese Phase erfordert eine systematische Vorgehensweise, um sicherzustellen, dass Dichtung, Schrauben und Flansch eine einzige, dichte Einheit bilden. Jeder Arbeitsschritt, vom Auflegen der Dichtung bis zum ersten Anziehen, ist ein entscheidender Schritt beim Aufbau eines zuverlässigen Rohrleitungssystems. Die sorgfältige Einhaltung dieser Vorgehensweise ist für die korrekte Montage der Flanschschrauben unerlässlich.
Handhabung und Anbringung von Dichtungen
Überprüfung der Dichtung vor dem Gebrauch
Vor dem Einbau muss jede Dichtung sorgfältig geprüft werden. Die Techniker müssen Gehen Sie vorsichtig mit den Dichtungen um um Schäden zu vermeiden, die die Dichtheit beeinträchtigen könnten. Die richtige Handhabung und Lagerung sind von größter Bedeutung.
- Dichtungen sollten flach liegend in einer kühlen, trockenen Umgebung lagern, idealerweise in der Originalverpackung.
- Techniker müssen Handschuhe tragen und spiralförmig gewickelte Dichtungen an der Außenkante anfassen, niemals an der inneren Wicklung, um eine Verformung zu vermeiden.
- Sie überprüfen die Dichtung einer Sichtprüfung auf etwaige Mängel wie Risse, Beulen oder Verschmutzungen. Eine beschädigte Dichtung muss entsorgt und ersetzt werden.
Achtung: Verwenden Sie eine Dichtung niemals mehrmals.. Die meisten Industriedichtungen sind für den einmaligen Gebrauch ausgelegt. Sie werden beim Anziehen zusammengedrückt und passen sich den Flanschflächen an; ihre Fähigkeit, eine zuverlässige Abdichtung zu gewährleisten, nimmt nach dieser anfänglichen Kompression ab.
So zentrieren Sie die Dichtung perfekt
Die korrekte Platzierung der Dichtung ist für die Unversehrtheit der gesamten Flanschbaugruppe von entscheidender Bedeutung. Die Dichtung muss perfekt auf der Flanschfläche zentriert sein, um eine gleichmäßige Kompression zu gewährleisten. Ihre Der Innendurchmesser sollte niemals kleiner sein als der Innendurchmesser des Flansches.. Die Techniker legen die Dichtung sorgfältig zwischen die beiden ausgerichteten Flanschflächen. Die Dichtung darf weder überstehen noch eingeklemmt werden. Diese präzise Positionierung gewährleistet, dass sich der Druck beim Anziehen der Schrauben gleichmäßig über die Dichtfläche verteilt, was ein wesentlicher Bestandteil des Montageprozesses ist.
Einsetzen der Schrauben und erstes Anziehen
Alle Schrauben und Unterlegscheiben einsetzen
Sobald die Dichtung zentriert ist, können die Techniker die geschmierten Schrauben und gegebenenfalls die vorgeschriebenen Unterlegscheiben einsetzen. Sie führen jeweils eine Schraube durch die entsprechenden Bohrungen in beiden Flanschen ein. Dieser Schritt sichert die Position der Dichtung und gewährleistet die Ausrichtung der Rohrleitung. Es ist wichtig sicherzustellen, dass die Schraubengewinde beim Einsetzen weder die Dichtung noch die Dichtflächen der Flansche beschädigen. Die Verwendung der richtigen Schrauben- und Unterlegscheibenmaterialien gemäß den Projektspezifikationen ist entscheidend für die langfristige Funktionsfähigkeit der Verbindung.
Die Muttern von Hand festziehen, um die Position zu sichern
Nachdem alle Schrauben eingesetzt wurden, schrauben die Techniker die Muttern auf jede Schraube. Anschließend Alle Muttern handfest anziehen. Durch dieses erste Anziehen kommen die Flanschflächen mit der Dichtung in Kontakt, wodurch die Baugruppe fixiert wird. Dieser Schritt bietet zudem eine letzte Gelegenheit, die Ausrichtung der Flansche zu überprüfen, bevor das mechanische Drehmoment aufgebracht wird. Das Ziel ist es, einen “fest angezogenen” Zustand zu erreichen, bei dem die Muttern fest sitzen, aber keiner nennenswerten Belastung ausgesetzt sind. Dadurch wird die Verbindung auf das anschließende kontrollierte, schrittweise Anziehen vorbereitet.
Der erste Pass zum Festziehen
Nummerierung der Schrauben für die Reihenfolge
Um eine gleichmäßige Belastung zu gewährleisten, müssen Techniker eine bestimmte Anzugsreihenfolge einhalten. Der erste Schritt dieser Reihenfolge besteht darin, die Schrauben rund um den Flansch fortlaufend zu nummerieren, ähnlich wie die Zahlen auf einem Zifferblatt. Dieses Nummerierungssystem bietet eine klare und wiederholbare Anleitung für das Anzugsmuster. Bei jedem Bauprojekt mit kritischen Rohrleitungen sorgt dieser systematische Ansatz dafür, dass der Installationsprozess nicht mehr auf Vermutungen beruht.
Mit leichtem Drehmoment die Dichtung einsetzen
Beim ersten Anziehvorgang, auch als „Dichtungssitzvorgang“ bezeichnet, wird die Dichtung korrekt eingesetzt. Die Techniker verwenden einen kalibrierten Drehmomentschlüssel, um auf jede Schraube ein leichtes, gleichmäßiges Drehmoment aufzubringen. Bei diesem Vorgang werden die Schrauben in der Regel auf etwa 20% bis 30% des endgültigen Soll-Drehmomentwerts. Dabei wird das im vorherigen Schritt festgelegte, nummerierte Kreuzschraubmuster (Sternmuster) befolgt. Dieser Durchgang mit geringem Drehmoment drückt die Dichtung sanft zusammen, schließt eventuelle Spalten und stellt sicher, dass der Flansch parallel bleibt, bevor mit den Hauptanzugdurchgängen begonnen wird.
Die Anzugsreihenfolge beim Einbau von Flanschschrauben beherrschen
Der mechanische Anziehvorgang ist die entscheidende Phase für die korrekte Montage von Flanschschrauben. Dieses methodische Vorgehen gewährleistet, dass die Klemmkraft gleichmäßig auf die Dichtung verteilt wird, wodurch eine sichere und dauerhafte Abdichtung entsteht. Ein diszipliniertes, mehrstufiges Vorgehen ist im professionellen Bauwesen bei allen Hochdruckrohrleitungsanwendungen gängige Praxis. Es verhindert Versagen der Verbindung, indem die angestrebte Schraubenbelastung systematisch erreicht wird.
Die „Sternmuster“-Anziehmethode
Das Sternmuster, auch als Kreuzverschraubung bezeichnet, ist die branchenweit anerkannte Methode zum Anziehen eines Rundflansches. Die Techniker befolgen dieses Muster, um das Drehmoment schrittweise aufzubringen, wobei sie jeweils zur Schraube übergehen, die der gerade angezogenen Schraube direkt gegenüberliegt. Diese Technik ist unerlässlich, um eine gleichmäßige Dichtungspressung zu erzielen.
Das Sternmuster ist für die Zuverlässigkeit des Installationsprozesses von grundlegender Bedeutung. Zu seinen wichtigsten Vorteilen zählen:
- Es verteilt die Klemmkraft gleichmäßig über die gesamte Dichtungsfläche.
- Dadurch wird verhindert, dass die Dichtung auf der einen Seite zusammengedrückt wird, während auf der anderen Seite Lücken entstehen.
- Dadurch wird das Risiko von Leckagen im Rohrleitungssystem während der Druckbeaufschlagung erheblich verringert.
Das Aufbringen einer Kraft auf eine Schraube kann eine Wechselwirkung auslösen, die als “Übersprechen,”, wobei die gegenüberliegende Seite des Flansches einem nach oben gerichteten Druck ausgesetzt ist. Durch das systematische Anziehen im Sternmuster wird dieser Effekt beseitigt, wodurch lokale Spannungen vermieden werden und ein perfekter Sitz der Dichtung gewährleistet ist.
Schritt 1: Aufbringen eines Enddrehmoments von 30%
Der erste Durchgang baut auf dem ersten Voranzug auf. Die Techniker ziehen jede Schraube im Sternmuster mit einem kalibrierten Drehmomentschlüssel auf etwa 30% des endgültigen vorgeschriebenen Drehmomentwerts an. Dieser Schritt beginnt, die Dichtung gleichmäßig zusammenzudrücken und sorgt für einen gleichmäßigen Kontakt der Flanschflächen. Er bildet die Grundlage für die nachfolgenden Anzugsschritte mit höherem Drehmoment.
Schritt 2: Aufbringen des Enddrehmoments 60%
Nach dem gleichen Sternmuster erhöhen die Techniker das Drehmoment auf etwa 60% des Endwerts. Dieser Zwischendurchgang ist entscheidend für die Bewältigung eines Phänomens, das als “Schraubenlastrelaxation“ bekannt ist. Wenn eine Schraube angezogen wird, beginnen sich die Verbindungsteile, insbesondere weiche Dichtungen, leicht zu setzen und zu verformen. Diese „elastische Wechselwirkung” kann die anfängliche Klemmkraft verringern. Durch das Mehrfachverfahren kann sich die Verbindung schrittweise setzen, wodurch eine stabilere und gleichmäßigere Vorspannung über die gesamte Verbindung hinweg erreicht wird. Dies ist besonders wichtig für die Zuverlässigkeit kritischer Rohrleitungen.
Schritt 3: Aufbringen eines Enddrehmoments von 100%
Im dritten Durchgang wird die Baugruppe auf ihre endgültige Spannkraft gebracht. Die Techniker folgen erneut dem Sternmuster und ziehen dabei jede Schraube mit dem vorgeschriebenen Drehmoment von 100% an. Dieser Durchgang wirkt den letzten Phasen der Verbindungsentspannung entgegen, die durch Faktoren wie die Eindringung von Gewinden und lokale Verformung von Metalloberflächen. Durch diesen Arbeitsschritt wird sichergestellt, dass die gewünschte Vorspannkraft erreicht und aufrechterhalten wird, was für die langfristige Sicherheit und Leistungsfähigkeit der Rohrleitung von entscheidender Bedeutung ist. Dies ist der letzte Schritt zur ordnungsgemäßen Montage der Flanschschrauben vor der Abnahme.
Der letzte Rotationsdurchgang
Nachdem die drei Durchgänge im Sternmuster abgeschlossen sind, ein abschließender Überprüfungsdurchlauf ist erforderlich. Damit soll kein nennenswertes Drehmoment aufgebracht werden, sondern die Gleichmäßigkeit der Anzugskraft über alle Schrauben hinweg überprüft werden. Dies dient als Qualitätskontrolle für den gesamten Anziehvorgang.
Zweck des Rundschreibens zur Vereinheitlichung
Das Hauptziel dieses abschließenden Durchgangs besteht darin, sicherzustellen, dass sich die Verbindung stabilisiert hat und die Last gleichmäßig verteilt ist. Beim Anziehen der nachfolgenden Schrauben kann es vorkommen, dass die Vorspannung der zuvor angezogenen Schrauben geringfügig abnimmt. Dieser kreisförmige Durchgang dient dazu, solche Abweichungen zu erkennen und zu korrigieren. Die Techniker setzen diesen Durchgang fort, bis die Die Muttern bewegen sich nicht mehr bei dem angegebenen Drehmoment, was bestätigt, dass die Verbindung ihr Gleichgewicht erreicht hat.
Durchführung der abschließenden Überprüfung im Uhrzeigersinn
Für diese abschließende Prüfung verwenden die Techniker ein kalibriertes Drehmomentwerkzeug, das auf 100% des Solldrehmoments eingestellt ist. Sie arbeiten sich im Uhrzeigersinn (kreisförmig) von einer Schraube zur nächsten vor und ziehen dabei jede Mutter mit dem entsprechenden Drehmoment an. Lässt sich eine Mutter drehen, deutet dies darauf hin, dass die Schraube einen Teil ihrer Vorspannung verloren hat. Der Techniker setzt diesen kreisförmigen Durchgang fort, bis alle Muttern das volle Solldrehmoment halten können, ohne sich weiter zu drehen. Dieser letzte Schritt beim Aufbau einer Flanschverbindung bietet die ultimative Gewähr für eine sichere, leckagefreie Verbindung.
Überprüfung und Dokumentation nach der Installation
Der Einbau ist nicht abgeschlossen, sobald sich der Schraubenschlüssel nicht mehr dreht. Die Überprüfung und Dokumentation sind die abschließenden, entscheidenden Schritte, mit denen die Qualität der Arbeit bestätigt wird. Diese Phase liefert den konkreten Nachweis, dass die Verbindung sicher ist, den Projektstandards entspricht und betriebsbereit ist. Sie ist ein wesentlicher Bestandteil jedes professionellen Bauprojekts, bei dem Druckrohrleitungen zum Einsatz kommen.
So überprüfen Sie die gleichmäßige Kompression
Techniker müssen sicherstellen, dass die Klemmkraft gleichmäßig über die Dichtung verteilt ist. Diese Gleichmäßigkeit ist der Schlüssel zu einer langlebigen, leckagefreien Abdichtung. Zwei einfache, wirksame Prüfungen liefern den entsprechenden Nachweis.
Messung des Flanschspalts an mehreren Stellen
Eine der wichtigsten Methoden zur Überprüfung einer gleichmäßigen Kompression ist die Messung des Abstands zwischen den beiden Flanschflächen.
- Techniker verwenden für diese Aufgabe eine Fühlerlehre oder einen Messschieber.
- Sie führen Messungen an mindestens vier Punkten entlang des Flanschumfangs durch (z. B. in den Positionen 12, 3, 6 und 9 Uhr).
- Die Spaltmaße sollten einheitlich sein und innerhalb der für das Projekt festgelegten Toleranz liegen.
Anmerkung: Eine erhebliche Abweichung des Spaltmaßes deutet auf eine ungleichmäßige Kompression der Dichtung hin. In diesem Fall muss die Verbindung gelöst und der Anziehvorgang wiederholt werden, um mögliche Undichtigkeiten in der Rohrleitung zu vermeiden.
Prüfung auf gleichmäßigen Bolzenüberstand
Eine weitere Sichtprüfung besteht darin, die Länge des Gewindes zu überprüfen, das über jede Mutter hinausragt. Ein gleichmäßiger Überstand des Gewindes ist ein guter Indikator dafür, dass jedes Befestigungselement in ähnlichem Maße angezogen wurde. Die Techniker messen an jeder Schraube die Länge des Gewindes, das über die Mutter hinausragt. Gleichbleibende Messwerte über die gesamte Baugruppe hinweg deuten darauf hin, dass die Last gleichmäßig verteilt ist, was den Erfolg des Anziehvorgangs bestätigt.
Endabnahme und Dokumentation
Eine Endabnahme und eine sorgfältige Dokumentation sorgen für einen nachvollziehbaren Nachweis der Installation. Diese Dokumentation ist von unschätzbarem Wert für die Qualitätskontrolle, die zukünftige Wartung und die Einhaltung von Sicherheitsvorschriften.
Durchführung einer Drehmomentprüfung nach der Montage
Verbindungen können sich mit der Zeit lockern, insbesondere solche mit weichen Dichtungen. Nach einer festgelegten Zeitspanne, in der Regel 4 bis 24 Stunden, führen Techniker eine Überprüfung nach der Montage durch. Dabei verwenden sie einen kalibrierten Drehmomentschlüssel, um das Drehmoment an einer repräsentativen Stichprobe von Befestigungselementen zu überprüfen, häufig an 10% der Schrauben. Dreht sich eine Schraube, bevor das Solldrehmoment erreicht ist, deutet dies auf eine Lockerung hin. Diese Prüfung bestätigt die langfristige Stabilität der Verbindung.
Erfassung von Drehmomentwerten und Personalangaben
Eine ordnungsgemäße Dokumentation dient als dauerhafte Aufzeichnung der durchgeführten Arbeiten. Die Techniker füllen für jede Montage ein Datenblatt oder ein Protokoll zur Flanschverbindung aus. Diese Aufzeichnung enthält in der Regel:
- Identifikationsnummer der Verbindung und Lage im Rohrleitungssystem
- Datum und Uhrzeit der Installation
- Angewandte Enddrehmomentwerte
- Verwendete Schmiermittelart
- Angabe der Techniker, die die Arbeiten durchgeführt haben
Diese formelle Aufzeichnung gewährleistet die Nachvollziehbarkeit und liefert wichtige Daten für die Anlagenverwaltung und Sicherheitsaudits.
So werden Ankerbolzen im Vergleich zu Flanschbolzen montiert
In der Baubranche sind Befestigungselemente von grundlegender Bedeutung, doch Nicht alle Schrauben sind austauschbar.. Techniker müssen die unterschiedlichen Aufgaben und Verfahren für die verschiedenen Typen verstehen. Die Methoden zur Montage von Ankerbolzen für die strukturelle Abstützung unterscheiden sich erheblich von denen für Flanschbolzen, die in Druckrohrleitungen verwendet werden. Diese Unterscheidung ist entscheidend für die Gewährleistung sowohl der strukturellen Integrität als auch der Betriebssicherheit.
Die funktionalen Unterschiede verstehen
Ankerbolzen für Fundamentkonstruktionen
Ankerbolzen erfüllen eine grundlegende Funktion. Sie befestigen Bauteile wie Stahlsäulen oder schwere Maschinen direkt am Betonfundament. Ihre Hauptaufgabe besteht darin, Kräften wie Zug- und Scherkräften standzuhalten und so die Stabilität des gesamten Bauwerks zu gewährleisten. Die Werkstoffe für diese Schrauben werden aufgrund ihrer Festigkeit und Langlebigkeit ausgewählt.
| Schraubentyp/Beschichtung | Spezifikation | Beschreibung |
|---|---|---|
| Ankerbolzen | ASTM A193 | Legierungen und Edelstahl für Hochtemperatur- und Hochdruckanwendungen. |
| ASTM A354 | Gehärteter und angelassener legierter Stahl für hohe Festigkeit und Schlagzähigkeit. | |
| ASTM A449 | Ähnlich wie A354, für allgemeine konstruktive und mechanische Anwendungen mit erhöhter Haltbarkeit. | |
| ASTM A706 | Schweißfähiger Bewehrungsstahl für Stahlbetonkonstruktionen. | |
| Schutzbeschichtungen | ASTM A153 | Feuerverzinkung zur Bildung einer Zinkschicht zum Schutz vor Rost und Korrosion. |
| ASTM B695 | Mechanisch aufgebrachte Zinkbeschichtungen auf Befestigungselementen aus Eisen und Stahl. |
Flanschschrauben für Rohrverbindungen unter Druck
Flanschschrauben erfüllen eine andere, hochspezialisierte Aufgabe. Sie erzeugen die erforderliche Klemmkraft, um eine Dichtung zwischen zwei Flanschflächen zusammenzupressen. Dadurch entsteht eine dichte Verbindung, die in der Lage ist, unter hohem Druck stehende Flüssigkeiten oder Gase in einem Rohrleitungssystem zurückzuhalten. Für Hochdruckanwendungen, wie beispielsweise bei Flanschen aus Inconel 625, verwenden Techniker häufig Schraubenmaterial wie ASTM A193, Klasse B7. Allerdings müssen sie stets die Eignung des Werkstoffs für die jeweilige Einsatzumgebung überprüfen, um Korrosion in den Rohrleitungen zu verhindern.
Unterschiedliche Installationsverfahren
Die funktionalen Unterschiede zwischen diesen Befestigungselementen bestimmen ihre jeweiligen Montageverfahren. Bei dem einen Verfahren kommt es auf chemische Verklebung und Aushärtung an, während das andere auf präziser mechanischer Spannung basiert. Dies ist ein wesentliches Unterscheidungsmerkmal im Rohrleitungsbau.
Verfugung und Aushärtung von Ankerbolzen
Bei der Montage von Ankerbolzen steht die Herstellung einer dauerhaften Verbindung mit Beton im Vordergrund. Dabei wird der Bolzen entweder in frischen Beton eingesetzt oder ein Loch in ausgehärteten Beton gebohrt. Zum Einsetzen und Befestigen des Ankers ist häufig Epoxidharz oder Mörtel erforderlich, um den Hohlraum auszufüllen.
Wichtiger Schritt: Nach dem Einsetzen und Befestigen des Ankers muss der Mörtel für einen bestimmten Zeitraum aushärten. Diese Aushärtungszeit ist unverzichtbar, da dadurch die Verbindung ihre volle Nennfestigkeit erreichen kann, bevor sie belastet wird.
Dichtungsdruck für Flanschschrauben
Bei der Montage von Flanschschrauben steht die Herstellung einer dichten Verbindung im Mittelpunkt. Im Gegensatz zum statischen Aushärtungsprozess bei Ankerbolzen handelt es sich hierbei um ein dynamisches und mechanisches Verfahren. Der gesamte Fokus liegt auf dem Aufbringen einer präzisen, gleichmäßigen Klemmkraft, um die Dichtung gleichmäßig zusammenzupressen. Techniker erreichen dies durch kontrollierte, mehrstufige Anziehsequenzen unter Verwendung kalibrierter Werkzeuge. Dieser sorgfältige Prozess gewährleistet die Integrität der unter Druck stehenden Rohrleitungen.
Die korrekte Montage von Flanschschrauben bei jedem Bauprojekt erfordert einen systematischen, mehrstufigen Prozess. Techniker stellen den Erfolg sicher, indem sie die folgenden wichtigen Schritte befolgen:
- Vorbereiten alle Komponenten und Ausrichten Flanschflächen.
- Schmieren Gewinde der Schrauben und Oberflächen der Muttern.
- Festziehen unter Verwendung eines mehrstufigen Sternmusters.
- Überprüfen die Endmontage zur gleichmäßigen Kompression.
Die Einhaltung dieses Verfahrens ist für die Integrität der Verbindungen, die Betriebssicherheit und die Verbesserung der Sicherheit unverzichtbar. Dieses Bekenntnis zum Prozess erhöht die allgemeine Sicherheit am Standort. Das Ergebnis ist ein sicheres System, das das Personal schützt und die Sicherheit am Arbeitsplatz fördert.
Zur Erinnerung: Beachten Sie stets die projektspezifischen technischen Vorgaben hinsichtlich Materialien, Schmiermitteln und Drehmomentwerten.
FAQ
Warum ist das Stern-Straffungsmuster so wichtig?
Techniker nutzen das Sternmuster, um die Klemmkraft gleichmäßig auf die Dichtung zu verteilen. Diese Methode verhindert, dass eine Seite zusammengedrückt wird, während die andere locker bleibt. Sie gilt als professioneller Standard für eine zuverlässige, leckagefreie Abdichtung in jedem Rohrleitungssystem.
Können Techniker Flanschschrauben und -muttern wiederverwenden?
Techniker müssen Schrauben und Muttern stets auf Beschädigungen überprüfen, bevor sie eine Wiederverwendung in Betracht ziehen. Viele Projektspezifikationen verbieten jedoch die Wiederverwendung von Befestigungselementen in kritischen Anwendungen. Dichtungen dürfen niemals wiederverwendet werden.
Tipp: Beachten Sie stets die technischen Unterlagen des Projekts, um die genauen Vorschriften zur Wiederverwendung von Komponenten zu erfahren. ♻️
Was passiert, wenn man kein Gleitmittel verwendet?
Schmiermittel ist für eine präzise Schraubenvorspannung unerlässlich. Ohne Schmiermittel geht ein großer Teil des aufgebrachten Drehmoments durch Reibung verloren. Das bedeutet, dass die Schraube nicht die erforderliche Klemmkraft erreicht, was zu einer unzuverlässigen Verbindung führt, die anfällig für Undichtigkeiten ist.
Warum sind mehrere Drehmomentdurchläufe erforderlich?
Mehrere Anzugsdurchgänge wirken einem Phänomen entgegen, das als “Schraubenbelastungsrelaxation” bezeichnet wird. Wenn Techniker Schrauben anziehen, werden die Dichtung und die Metalloberflächen zusammengedrückt und setzen sich. Das stufenweise Aufbringen des Drehmoments (z. B. 30%, 60%, 100%) stellt sicher, dass sich die Verbindung stabilisiert und die richtige endgültige Klemmkraft beibehält.
Welche Risiken bestehen bei einer unsachgemäßen Installation?
Eine unsachgemäße Installation birgt erhebliche Sicherheitsrisiken. Eine defekte Verbindung kann zum Austritt von unter hohem Druck stehenden oder gefährlichen Stoffen führen. Solche Vorfälle verursachen Sachschäden, Umweltverschmutzung und schwere Verletzungen des Personals. Die Einhaltung der korrekten Verfahren mindert diese vermeidbaren Risiken.
Wie oft sollte ein Drehmomentschlüssel kalibriert werden?
Die Häufigkeit der Kalibrierung hängt von den Herstellerangaben und den betrieblichen Richtlinien ab. Generell sollten Techniker ihre Drehmomentschlüssel mindestens einmal im Jahr oder nach einer bestimmten Anzahl von Einsätzen kalibrieren lassen. Ein kalibriertes Werkzeug ist für die Genauigkeit unerlässlich.
Kann ein Schlagschrauber zum endgültigen Festziehen verwendet werden?
Nein. Techniker sollten zum endgültigen Anziehen niemals einen Schlagschrauber verwenden. Diesen Werkzeugen fehlt die erforderliche Präzision, um ein bestimmtes Drehmoment aufzubringen. Ihr Einsatz kann leicht zu Schäden an der Dichtung, am Gewinde oder am Flansch führen und damit die Integrität der Verbindung beeinträchtigen.